Ugnshärdad Kolfiber (PAHT-CF / PPA-CF) • Kompositgjutning • Additiv Tillverkning
Ersätt långa ledtider och dyra CNC-fräsningar i aluminium. Vi tillverkar strukturella kolfiberkomponenter (PAHT-CF, PPA-CF, PET-CF & Forged Carbon) och prototyper på 48 timmar — med 170 MPa draghållfasthet, ±0.05 mm tolerans och noll verktygskostnader.
Arbetsflöde & Kvalitet
Från digital CAD-modell eller inskickad trasig komponent till färdigmonterad kolfiberdel på 48 timmar.
Ladda upp er CAD-fil (.STEP, .STL, .OBJ). Har ni ingen 3D-modell eller en trasig reservdel? Skicka den fysiska delen så 3D-skannar och återskapar vi den parametriskt i SolidWorks / Code-CAD.
Våra ingenjörer optimerar modellen för kolfiberkomposit. Vi analyserar belastningsfall, väljer kolfiber- och skiktorientering för maximal dragstyrka och definierar strukturell infill.
Utskrift i industriella, aktivt uppvärmda CoreXY-kamrar med 300–320°C munstycken i härdat stål. Kolfiberförstärkt polyamid (PAHT-CF / PPA-CF) och PET-CF med extrem molekylär skiktbindning.
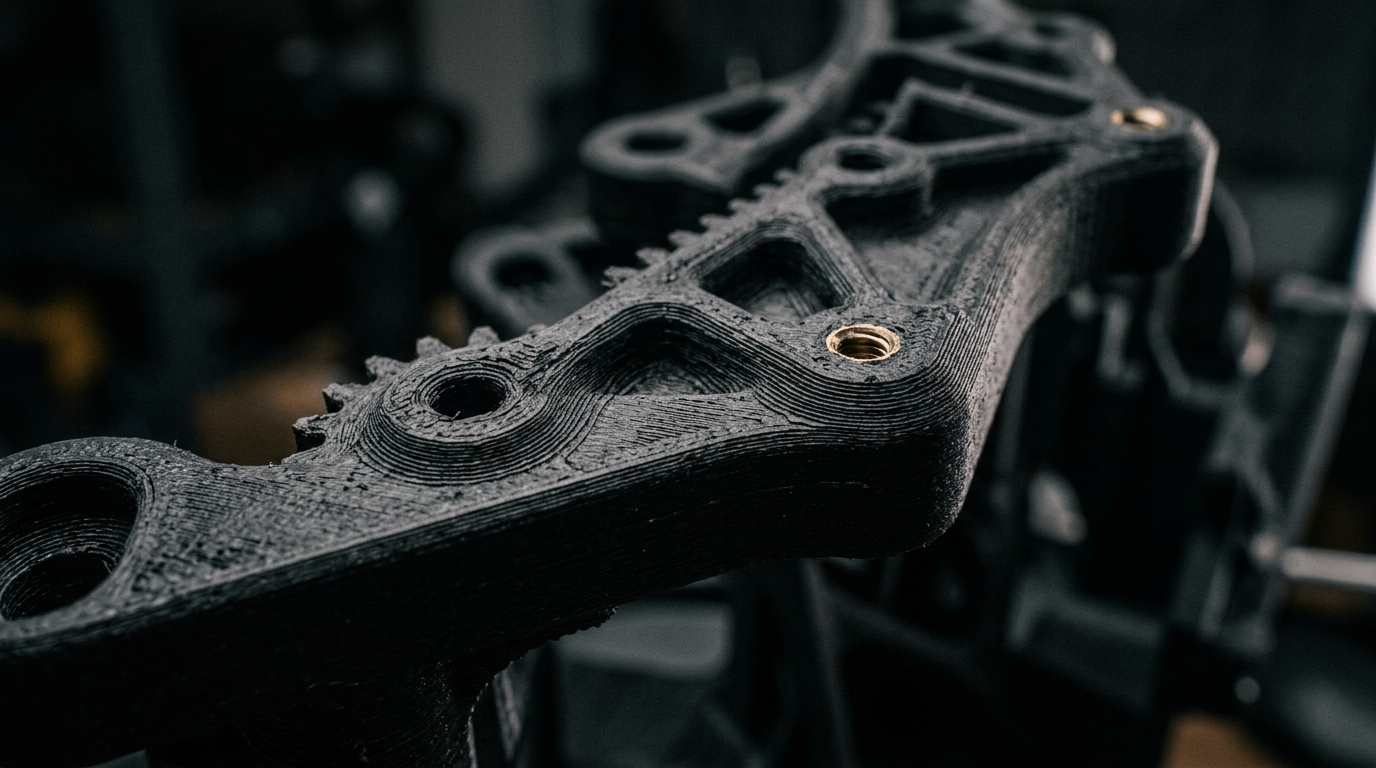
Ugnshärdning (annealing) för maximal kristallinitet och värmetålighet (upp till 215°C), montering av värmepressade M2–M8 metallgängor och CMM-måttverifiering innan leverans inom 48 timmar.
Från enstaka ersättningsdelar till serieproduktion utan dyra formverktyg.
Ersätt frästa aluminiumfästen, länkarmar och konsoler med ugnshärdad PAHT-CF/PPA-CF kolfiber till lägre vikt och 48h ledtid.
Återskapa utgångna, trasiga eller svåranskaffade maskindetaljer och fordonshårdvara med optisk 3D-skanning och kolfiber.
Skräddarsydda, ESD-säkra och slitstarka produktionsjiggar med kolfiberkärna och skonsamma TPU-kontaktytor.
Måttanpassade, värmetåliga och elektromagnetiskt skärmbara chassin för våra egna eller era kretskort (PCB) och sensorer.
Utöver direkt 3D-printad kolfiber tillverkar vi högtemperaturtåliga kompositformar för vakuuminjicering, prepreg och smidd kolfiber (Forged Carbon) för motorsport och industridesign.
Hybridtillverkning
Utöver högpresterande kolfiberkompositer erbjuder vi en direkt brygga till gjuten metall. Vi 3D-printar utbrännbara gjutmodeller (PolyCast/Wax) optimerade för Investment Casting.
Modellen bränns ur i en ugn utan att lämna aska, varpå smält metall (ex. mässing, aluminium eller stållegeringar) fyller kaviteten. Resultatet är solida metalldetaljer med extrem komplexitet, till en bråkdel av kostnaden och tiden för konventionell CNC-fräsning eller SLM-metallprinting.
Ladda upp din CAD-fil så levererar vi en vax/plast-positiv redo att överlämnas direkt till ditt lokala metallgjuteri.
Materialbibliotek • Kolfiber & Tekniska Polymerer
Vi väljer material efter komponentens faktiska driftmiljö. Vår specialitet är ugnshärdade högtemperatur-kolfiberkompositer som ersätter CNC-fräst aluminium i motorrum, industri och elektronik.
Vårt standardval för strukturell metallersättning. Motstår kontinuerlig drift i 150°C+ med exceptionell resistans mot olja, bensin, drivmedel och industriella kemikalier. Optimalt för länkarmar, motorrumsfästen och strukturella chassihållare.
Designad för elektronikkapslingar, optiska fästen och trycksatta komponenter under kontinuerlig mekanisk och termisk belastning. PET-CF erbjuder minimal fuktabsorption för absolut dimensionsstabilitet (±0.05 mm), medan PPS-CF är självslocknande (UL94 V-0) och tål extrema kemiska miljöer.
UV- och väderbeständiga polymerer för utomhusbruk, fordonsinteriörer och kåpor. Kombineras ofta med kemisk ångglättning (Vapor Smoothing) för en formsprutningslik ytfinish helt utan synliga lagerlinjer.
Oljetålig och slitstark polyuretan. Oumbärlig för tillverkning av skonsamma monteringsjiggar, vibrationsdämpare, dammsugar-/verktygsstosar, gripdon för robotik och kundanpassade packningar.
Beskriv bara vad delen ska utsättas för (temperatur, mekanisk last, kemikalier) i din förfrågan så dimensionerar vi rätt fiberorientering och material.
Efterbehandling
Ladda upp din fil. (STL, 3MF, OBJ, GLTF, PLY, AMF genererar omedelbar 3D-visualisering och pris, övriga format skickas till manuell offert).
Stödda format: .STEP, .STP, .STL, .3MF, .OBJ, .PDF
Observera: Minimidebitering 500 SEK exkl. moms gäller per order.
Designriktlinjer
För optimal strukturell styrka i kompositutskrifter rekommenderar vi en minimum väggtjocklek på 1.2 mm. Undvik överhäng större än 45° där det är möjligt för att minimera stödmaterial.
En solid komponent är sällan starkast. Genom att använda gyroid-strukturer (infill) kan vi reducera vikten med upp till 70% jämfört med massiv aluminium, med bibehållen vridstyvhet.
För värmepressade gänginsatser, designa pilothålet 0.1 - 0.2 mm mindre än insatsens ytterdiameter. Inkludera en fas (chamfer) för att styra in mässingsinsatsen under monteringen.
Offert
Vid volymproduktion, specifika toleranskrav eller montering av mässingsinsatser, vänligen beskriv era krav nedan. Vi svarar inom en arbetsdag.